

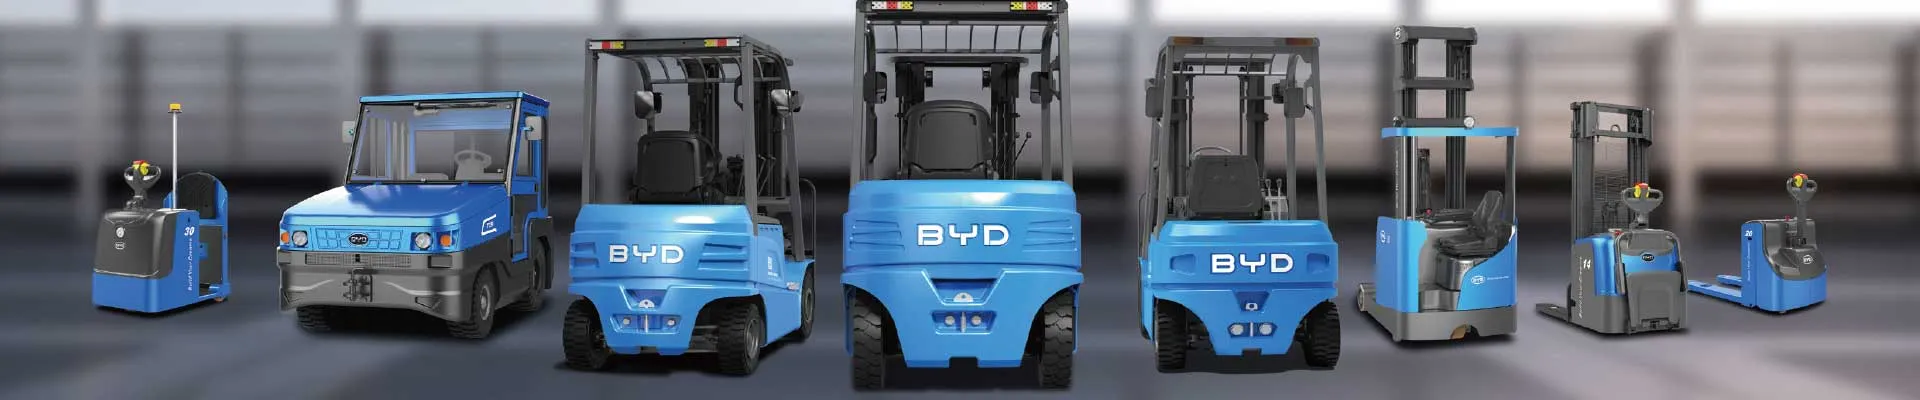
Em operações de intralogística com corredores estreitos, racks elevados e giro intenso de mercadorias, o empilhador elétrico retrátil raramente é apenas mais um equipamento no pátio: ele é o gargalo — ou o motor — da produtividade do armazém. Quando uma frota dessas para, o impacto não fica restrito à doca. Ele aparece no atraso de expedição, na hora extra da equipe, no caminhão parado e, por fim, no cliente insatisfeito.
É exatamente por isso que o custo operacional — e não o preço de compra — deve ser o critério central na gestão de frotas de empilhadeiras retráteis. Este guia mostra, com dados e exemplos de operações em diferentes regiões do mundo, onde o dinheiro realmente vai e como reduzir o custo total de propriedade (TCO) sem sacrificar desempenho.
O que realmente compõe o custo operacional de um empilhador retrátil
Muitos gestores ainda calculam o custo de uma empilhadeira somando preço de aquisição, parcela do financiamento e algumas revisões. Essa conta ignora entre 40% e 60% do gasto real ao longo da vida útil do equipamento. Uma frota de empilhadores retráteis opera em três turnos, em ambientes refrigerados ou com piso irregular, e cada hora de uso acumula custos que se distribuem de forma silenciosa.
Custos visíveis
- Energia: eletricidade para carga ou troca de bateria, incluindo perdas do carregador.
- Manutenção programada: revisões, filtros, lubrificantes e inspeções de segurança.
- Manutenção corretiva: peças, mão de obra externa e horas de oficina.
- Pneus e rodas: desgaste acelerado em operações de ciclo curto e alta frequência.
- Mão de obra: operadores e técnicos dedicados a tarefas de suporte.
Custos invisíveis (e frequentemente maiores)
- Tempo de parada não planejado: cada minuto de máquina parada em horário de pico custa produtividade de todo o fluxo.
- Infraestrutura de carga: salas ventiladas, exaustão, lava-olhos e espaço físico que deixa de ser área de armazenagem.
- Trocas de bateria: deslocamento de operador, equipamentos de troca e risco de acidente.
- Obsolescência e valor de revenda: um ativo com tecnologia ultrapassada deprecia mais rápido.
- Segurança e conformidade: multas, afastamentos e paradas por não conformidade.
Caso global: três frotas, o mesmo diagnóstico
Um levantamento comparativo realizado com operadores logísticos de três regiões — Europa, Sudeste Asiático e América Latina — encontrou padrões surpreendentemente semelhantes, apesar das diferenças de custo de energia e de mão de obra.
| Região | Tamanho da frota | Principal dor | Resultado após revisão do TCO |
|---|---|---|---|
| Europa Ocidental | 48 retráteis | Custo de energia e sala de carga | Redução de 22% no custo energético por hora operada |
| Sudeste Asiático | 26 retráteis | Paradas por troca de bateria | +1,4 hora/dia de disponibilidade por equipamento |
| América Latina | 35 retráteis | Manutenção corretiva e peças | Queda de 31% nos chamados emergenciais |
O ponto comum: em nenhuma das operações o problema era o preço de compra. O problema era o custo de manter o equipamento produtivo ao longo de oito ou dez anos.
Energia: o item que mais surpreende os gestores
A energia é, ao mesmo tempo, o custo mais fácil de calcular e o mais mal calculado. Muitas planilhas consideram apenas o consumo do carregador e esquecem as perdas de conversão, o consumo das salas de carga e o custo do tempo gasto em trocas de bateria.
Comparativo direto: chumbo-ácido versus lítio
| Critério | Bateria de chumbo-ácido | Bateria de lítio |
|---|---|---|
| Eficiência de carga | ~70% a 80% | ~95% ou mais |
| Tempo de carga | 8 a 10 horas + resfriamento | 1 a 2 horas, com carga de oportunidade |
| Troca de bateria | Necessária em operação multiturno | Normalmente desnecessária |
| Sala de carga | Obrigatória, com ventilação | Não requer infraestrutura dedicada |
| Manutenção | Reposição de água e equalização | Praticamente livre de manutenção |
| Vida útil típica | 1.200 a 1.500 ciclos | 3.000 a 4.000 ciclos |
A conclusão prática é direta: quanto mais turnos a frota opera, maior a vantagem da tecnologia de lítio no custo operacional. Em operações de turno único, a diferença é relevante; em operações 24 horas, ela costuma ser decisiva.
Tempo de parada: o custo que não aparece na fatura
Considere uma frota de 30 empilhadores retráteis com custo total de operação de R$ 120 por hora, incluindo operador, espaço e capital. Se cada equipamento perde 30 minutos por dia em troca de bateria, são 15 horas perdidas diariamente — o equivalente a quase duas máquinas inteiras paradas durante todo o turno.
Além do tempo de troca, existem as paradas improdutivas: espera pelo carregador livre, bateria que não completou a carga, superaquecimento em dias quentes e falhas no sistema de tração. Em armazéns com picos sazonais, essas perdas se convertem diretamente em atraso de expedição.
Onde o tempo de parada se esconde
- Deslocamento até a sala de carga, que pode representar centenas de metros por turno.
- Espera em fila para uso do carregador compartilhado.
- Reprogramação de rota após detectar autonomia insuficiente.
- Manuseio manual de baterias pesadas e o risco associado.
Manutenção e disponibilidade de peças
Empilhadeiras retráteis trabalham com mastros altos, cabos de aço, correntes e sistemas hidráulicos sob carga constante. O desgaste é inevitável; o que varia é o custo de gerenciá-lo. A diferença entre uma frota barata de manter e outra cara geralmente está em três fatores: previsibilidade do plano de manutenção, disponibilidade de peças no país e simplicidade de diagnóstico.
Quando a peça depende de importação com prazo de seis semanas, o custo real não é o valor da peça — é todo o faturamento perdido no período. Por isso, a avaliação de fornecedores deve incluir cobertura de pós-venda local, não apenas especificação técnica.
Mão de obra e produtividade do operador
Um empilhador retrátil bem projetado reduz o esforço físico do operador, melhora a visibilidade da carga e diminui manobras repetidas. Cada segundo economizado em um ciclo se multiplica centenas de vezes por turno. Em operações de alta frequência, ganhos de 5% a 10% no tempo de ciclo podem justificar sozinhos a renovação da frota.
A isso se soma o custo de atração e retenção de operadores. Ergonomia ruim, vibração e ruído elevam a rotatividade, e treinar um novo operador custa tempo e dinheiro.
Como calcular o TCO real da sua frota passo a passo
- 1. Defina o período de análise: use 7 a 10 anos, que é a vida útil real de um retrátil bem mantido.
- 2. Some o custo de aquisição e subtraia o valor residual estimado ao final do período.
- 3. Calcule o custo energético por hora operada, incluindo perdas e infraestrutura de carga.
- 4. Some a manutenção programada e a corretiva histórica dos últimos 24 meses.
- 5. Some o custo de mão de obra dedicada a carga, troca e manutenção.
- 6. Quantifique o custo do tempo de parada usando o valor da hora produtiva do seu fluxo.
- 7. Divida o total pelo número de horas efetivamente operadas para obter o custo por hora real.
Esse último número, e não o preço de tabela, é o que deve entrar na comparação entre fornecedores.
Práticas recomendadas para reduzir o custo operacional
- Padronize a frota em poucos modelos para reduzir estoque de peças e treinamento.
- Adote carga de oportunidade em vez de troca de bateria em operações multiturno.
- Meça o consumo energético por equipamento e investigue desvios acima de 10%.
- Estabeleça manutenção preventiva por horas de operação, não por calendário.
- Treine operadores em condução eficiente e verifique pressão de pneus regularmente.
- Monitore indicadores de disponibilidade e tempo médio entre falhas.
- Avalie o TCO do fornecedor, e não apenas o preço da proposta comercial.
Indicadores que você deve acompanhar
| Indicador | Meta sugerida | Impacto no custo |
|---|---|---|
| Disponibilidade da frota | Acima de 95% | Direto na capacidade de expedição |
| Custo energético por hora | Redução contínua | Maior parcela do custo variável |
| Horas entre falhas | Crescente | Reduz corretivas emergenciais |
| Tempo médio de reparo | Abaixo de 4 horas | Minimiza paradas longas |
| Custo por hora operada | Benchmark do setor | Base para renovação de frota |
Conclusão
O custo operacional é a lente correta para enxergar a saúde de uma frota de empilhadores elétricos retráteis. Preço de compra é um evento único; energia, manutenção, tempo de parada e mão de obra são compromissos diários que se acumulam por uma década. Frotas que tratam esses fatores como prioridade estratégica conseguem mais horas produtivas por equipamento, menos surpresas no orçamento e uma operação de armazém visivelmente mais estável.
Se você quer entender como a tecnologia de lítio e um projeto de retrátil adequado ao seu fluxo podem reduzir o custo por hora da sua frota, fale com nossos especialistas.
Contato comercial: info@bydfork.com


