

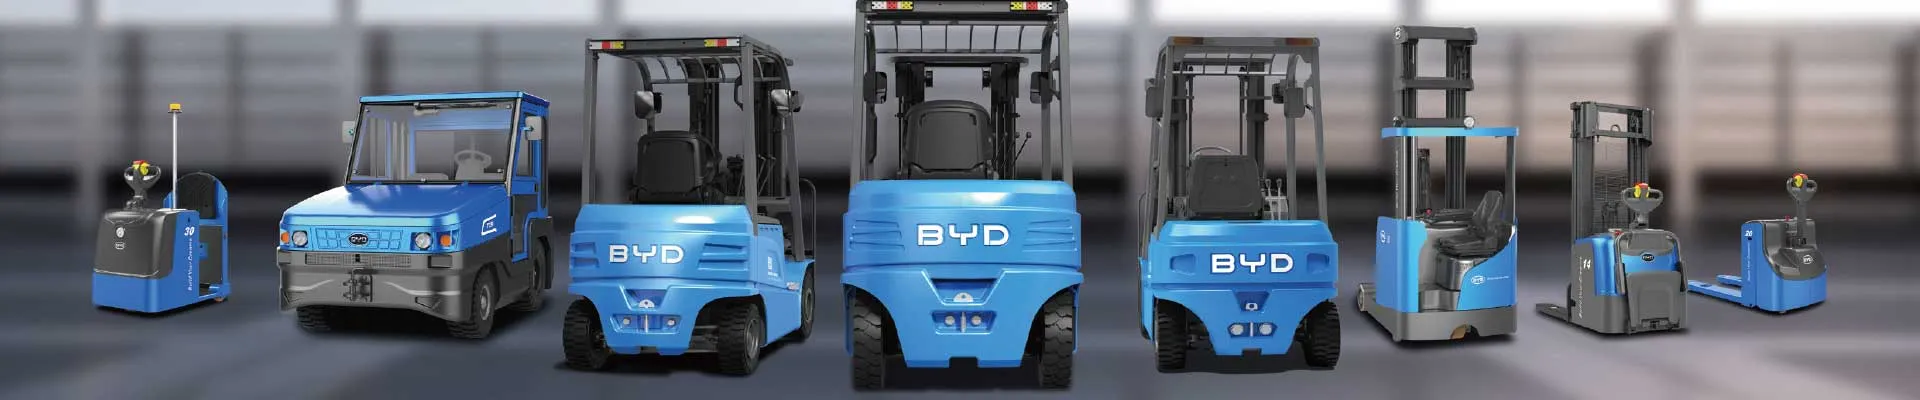
Para quem opera armazéns, centros de distribuição e linhas de produção, o empilhador elétrico patolado é o elo silencioso que mantém o fluxo de materiais em movimento. Mas existe uma verdade incômoda no setor de movimentação de materiais: o preço de compra é apenas a ponta do iceberg. O custo operacional — energia, manutenção, mão de obra e tempo de inatividade — é o que realmente define se uma frota gera lucro ou drena o orçamento ano após ano.
Neste guia prático, explicamos por que o custo operacional (ou TCO, custo total de propriedade) importa tanto para frotas de empilhador elétrico patolado, como calcular esse número com precisão e o que fazer para reduzir o custo por hora operada com decisões técnicas e operacionais concretas.
O que é um empilhador elétrico patolado e por que a frota importa
O empilhador patolado (também chamado de transpaleteira elétrica ou pallet truck) é um equipamento de operador a pé, projetado para movimentar paletes em distâncias curtas e médias. Ele é onipresente em operações de picking, carga e descarga de caminhões, transferência entre docas e abastecimento de linhas de produção.
O ponto crítico é que raramente se trata de uma unidade isolada. Uma operação de médio porte pode ter 15, 30 ou até 80 equipamentos em operação simultânea, em turnos que somam 20 horas por dia. Nesse cenário, pequenas diferenças de consumo, manutenção ou produtividade se multiplicam por milhares de horas-ano e transformam um detalhe técnico em uma diferença de seis dígitos no orçamento.
É por isso que a decisão de compra não deve ser tomada com base apenas no preço unitário, mas sim no custo por hora operada ao longo de todo o ciclo de vida do equipamento.
O custo operacional vai muito além do preço de compra
O TCO de um empilhador patolado é composto por cinco blocos principais. Ignorar qualquer um deles distorce completamente a análise.
- Aquisição: preço de compra, frete, impostos e acessórios (garfos, rodas, sensores).
- Energia: eletricidade para recarga, infraestrutura, salas de bateria ou estações de carregamento.
- Manutenção: peças de desgaste, mão de obra técnica, lubrificantes e reparos corretivos.
- Mão de obra operacional: salários dos operadores, incluindo o tempo perdido em trocas de bateria e esperas.
- Custo de inatividade: receita perdida quando um equipamento para no meio do turno.
Em frotas tradicionais movidas por baterias de chumbo-ácido, os três últimos blocos costumam representar de 60% a 70% do custo total ao longo de cinco anos. É exatamente aí que a escolha tecnológica muda o jogo.
Energia: onde a química da bateria muda a equação
O consumo elétrico de um empilhador patolado varia conforme carga transportada, layout do armazém, tipo de piso e intensidade de uso. O que realmente diferencia as tecnologias não é o consumo por si, mas a eficiência de carga e a energia desperdiçada.
Baterias de chumbo-ácido têm eficiência de carga típica entre 70% e 80%, exigem sobrecarga de equalização e geram perdas por calor. Baterias de íons de lítio, como as usadas em equipamentos BYD, atingem eficiência de carga acima de 95%, sem necessidade de equalização, com carga oportunista e sem efeito memória.
O impacto prático das recargas de oportunidade
Com lítio, o operador pode conectar o equipamento à tomada durante pausas, almoço ou troca de turno por 20 ou 30 minutos, sem comprometer a vida útil da bateria. Isso elimina a necessidade de baterias de reserva, salas de carga dedicadas e a operação de troca manual, que em média consome entre 20 e 40 minutos por troca.
Manutenção e peças de desgaste
A manutenção do patolado concentra-se em rodas de carga, rodas motrizes, garfos, freios, comandos e o sistema de tração. No entanto, o componente que gera mais custo indireto é a bateria.
Baterias de chumbo-ácido exigem controle de nível de água, limpeza de terminais, ventilação adequada e substituição a cada 4 ou 5 anos. Baterias de lítio praticamente não requerem manutenção, não liberam gases e permitem intervalos de manutenção mais longos no equipamento.
Comparativo: chumbo-ácido versus lítio em uma frota patolada
| Critério | Chumbo-ácido | Lítio (LiFePO4) |
|---|---|---|
| Eficiência de carga | 70% a 80% | Acima de 95% |
| Tempo de recarga completa | 8 a 10 horas | 1 a 2 horas |
| Carga oportunista | Não recomendada | Sim, sem restrições |
| Manutenção da bateria | Semanal (água e limpeza) | Praticamente nula |
| Vida útil em ciclos | 1.200 a 1.500 | 3.000 a 4.000+ |
| Necessidade de bateria reserva | Sim | Não |
| Emissões durante a carga | Gases e vapores | Zero |
Mão de obra e produtividade: o custo invisível
Considere uma frota de 20 patolados em operação de dois turnos. Se cada equipamento levar 30 minutos de parada para troca de bateria por dia, isso representa 10 horas diárias de equipamento parado, ou seja, meio equipamento a menos trabalhando todos os dias. Ao longo de um ano, são cerca de 2.500 horas de capacidade produtiva perdida.
Além disso, há o custo direto do operador que precisa interromper sua rota, deslocar-se até a sala de baterias e retornar. Em armazéns grandes, esse deslocamento pode consumir mais tempo que a própria troca.
Caso Global: lições de frotas em três continentes
Europa: regulação e ambientes fechados
Em operações europeias, especialmente em câmaras frias e indústrias alimentícias, a substituição de chumbo-ácido por lítio foi acelerada por exigências ambientais e de segurança. A ausência de gases e a possibilidade de carga dentro do armazém eliminaram a necessidade de salas ventiladas dedicadas.
Ásia-Pacífico: alta densidade e operação contínua
Centros de distribuição asiáticos com operação próxima de 24 horas adotaram a carga de oportunidade como padrão. Em vez de três baterias por equipamento, cada patolado passou a operar com uma única bateria de lítio, liberando espaço físico e capital de giro.
América Latina: previsibilidade de custos
No Brasil e em outros mercados latino-americanos, o argumento decisivo costuma ser a previsibilidade. Frotas que migraram para lítio relatam redução de 30% a 50% no custo de energia por hora operada e queda expressiva nas falhas inesperadas, um fator especialmente importante em operações com manutenção terceirizada e prazos longos de peças.
Como calcular o custo operacional da sua frota passo a passo
- Passo 1 — Levante as horas reais de operação. Meça horas por turno, dias por semana e semanas por ano para cada equipamento.
- Passo 2 — Calcule o custo de energia. Some kWh consumidos na tomada (não na bateria) e multiplique pela tarifa local, incluindo demanda contratada.
- Passo 3 — Some a manutenção. Inclua peças, mão de obra interna e contratos de assistência técnica.
- Passo 4 — Quantifique o tempo perdido. Registre minutos de troca de bateria, recarga e espera por equipamento.
- Passo 5 — Estime o custo de inatividade. Multiplique as horas paradas não planejadas pelo valor da hora produtiva da operação.
- Passo 6 — Divida o total pelo número de horas operadas. O resultado é o seu custo por hora, o único número verdadeiramente comparável entre tecnologias.
Erros comuns que inflacionam o custo operacional
- Comprar com base no preço unitário e ignorar energia, manutenção e produtividade.
- Dimensionar frota pelo pior cenário de pico, mantendo equipamentos ociosos na maior parte do tempo.
- Manter baterias de reserva carregando continuamente sem necessidade real.
- Postergar manutenção preventiva de rodas e freios, aumentando o consumo de energia.
- Não treinar operadores sobre técnicas de condução eficiente e gestão de recarga.
Boas práticas para reduzir o custo por hora operada
- Padronize a frota por química de bateria para simplificar manutenção e treinamento.
- Adote carga de oportunidade sempre que a tecnologia permitir, eliminando trocas.
- Instale carregadores próximos às zonas de pausa para reduzir deslocamento.
- Monitore telemetria de horas, ciclos e falhas para embasar decisões de substituição.
- Negocie contratos de energia considerando o perfil de carga da frota.
- Revise o layout do armazém para reduzir distâncias percorridas por pallet movimentado.
Indicadores-chave para acompanhar mensalmente
| Indicador | O que revela |
|---|---|
| Custo por hora operada | Eficiência global da frota |
| kWh por pallet movimentado | Eficiência energética real |
| Horas de inatividade não planejada | Confiabilidade do equipamento |
| Tempo médio de recarga por turno | Impacto da tecnologia de bateria |
| Custo de manutenção por 1.000 horas | Saúde mecânica e elétrica |
Conclusão
O custo operacional é o verdadeiro termômetro de uma frota de empilhador elétrico patolado. Ele revela se a operação está comprando capacidade ou comprando problemas. Frotas que medem, comparam e otimizam o custo por hora operada conseguem reduzir despesas recorrentes, liberar espaço físico, aumentar a disponibilidade dos equipamentos e tornar o orçamento previsível.
A escolha da tecnologia de bateria é uma das alavancas mais poderosas nesse processo. Equipamentos com bateria de íons de lítio eliminam trocas, reduzem perdas de energia, simplificam a manutenção e permitem que cada patolado trabalhe mais horas com menos intervenção humana.
Se você quer entender como essa conta se aplica à sua operação, fale com nossos especialistas e solicite uma análise de TCO personalizada: info@bydfork.com.


