

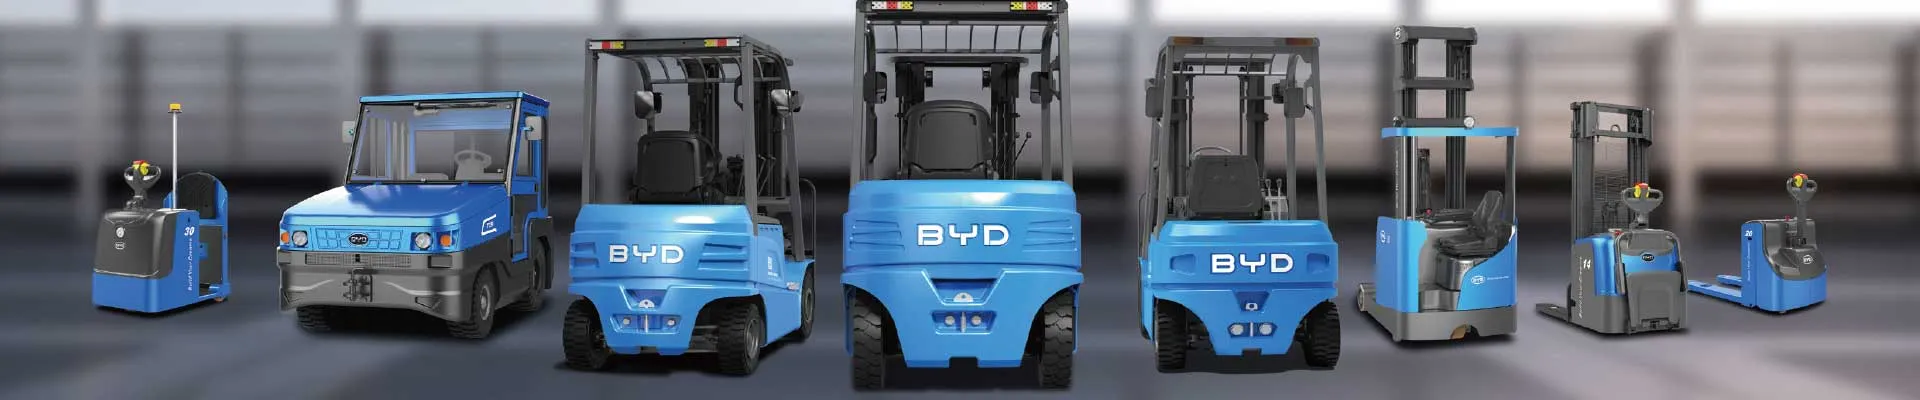
A indústria alimentícia opera sob um conjunto de exigências que dificilmente se repetem em outros setores: higiene rigorosa, controle de temperatura, rastreabilidade, segurança do consumidor e produtividade contínua. Nesse cenário, o empilhador elétrico deixou de ser apenas um veículo de movimentação de materiais para se tornar parte integrante do processo produtivo. Este guia apresenta, de forma prática e detalhada, o papel do empilhador elétrico na operação da indústria alimentícia — do recebimento da matéria-prima à expedição do produto acabado.
Por que a indústria alimentícia exige equipamentos específicos
Diferente de um armazém de carga geral, uma planta de alimentos lida com poeira orgânica, resíduos, umidade constante, lavagens frequentes, zonas refrigeradas e, em alguns casos, atmosferas com risco de explosão provocadas por poeiras de farinha, açúcar, amido ou cacau. Além disso, qualquer contaminação — seja por óleo hidráulico, seja por gases de escapamento — pode comprometer um lote inteiro e gerar um recall de alto custo.
É justamente esse conjunto de restrições que torna o empilhador elétrico a escolha natural para o setor. Ele não emite gases de combustão no ambiente interno, gera menos calor, produz menos ruído e pode ser configurado para ambientes classificados e câmaras frigoríficas.
- Ausência de emissão de CO, HC e NOx dentro da área de produção;
- Superfícies lisas e de fácil higienização;
- Menor risco de contaminação por vazamento de óleo hidráulico;
- Compatibilidade com pisos laváveis, drenos e sistemas de limpeza CIP;
- Operação silenciosa, que não interfere em linhas de envase e inspeção.
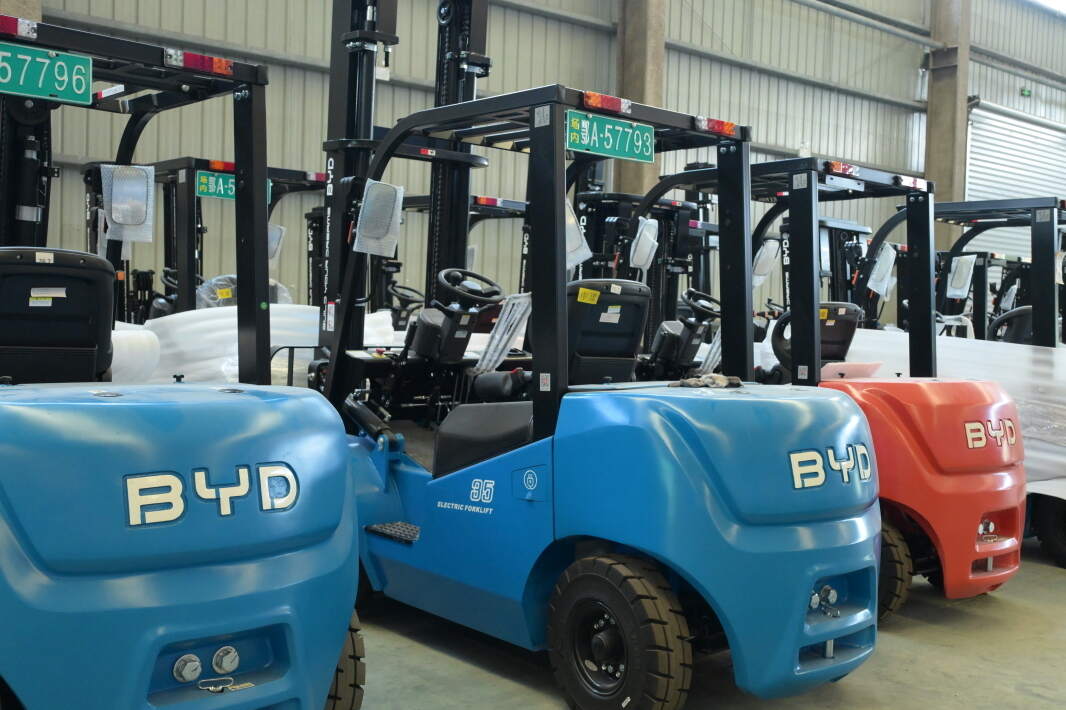
Principais vantagens do empilhador elétrico na operação alimentícia
1. Segurança alimentar e emissão zero
Empilhadeiras a combustão liberam monóxido de carbono e particulados que podem se depositar sobre produtos expostos. Em ambientes fechados, isso é inaceitável do ponto de vista sanitário e legal. O empilhador elétrico elimina essa fonte de contaminação na origem, facilitando a conformidade com boas práticas de fabricação (BPF), HACCP e normas de segurança de alimentos.
2. Ruído reduzido e conforto do operador
Áreas de envase, rotulagem e inspeção óptica exigem concentração. Motores elétricos operam com nível de ruído muito inferior ao de motores a combustão, o que reduz o cansaço do operador, melhora a comunicação na equipe e diminui a necessidade de proteção auditiva.
3. Desempenho em câmaras frias
Congelados e resfriados representam uma parcela crescente da operação. Empilhadeiras elétricas com bateria de lítio mantêm torque e capacidade de elevação mesmo em temperaturas negativas, sem os problemas de partida a frio típicos de equipamentos a combustão. É importante especificar proteção contra condensação e componentes adequados para baixa temperatura.
4. Precisão, controle e produtividade
O controle eletrônico de velocidade, aceleração e elevação permite posicionar paletes com precisão milimétrica em docas, câmaras e prateleiras. Isso reduz avarias em embalagens, quebras de produto e retrabalho — fatores diretamente ligados ao custo final do alimento.
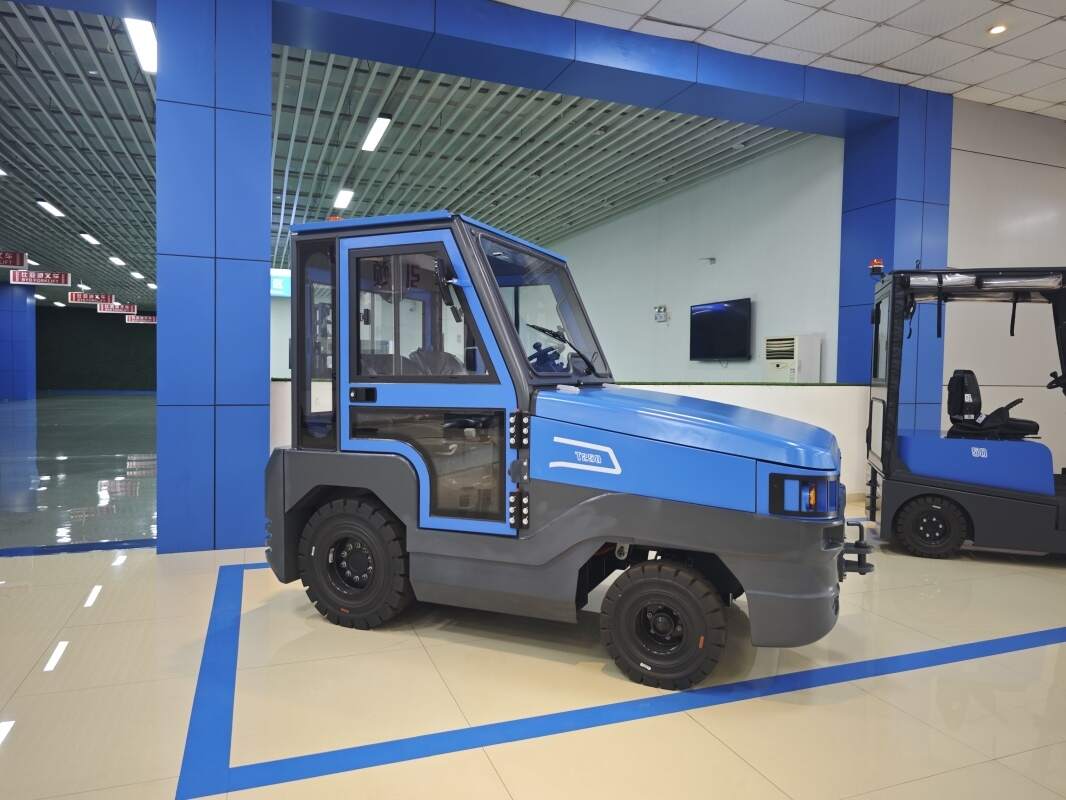
Qual tipo de empilhadeira elétrica para cada área da fábrica
Não existe um modelo único que resolva toda a planta. O correto é mapear as áreas e escolher o equipamento por função.
| Área da planta | Equipamento indicado | Prioridade técnica |
|---|---|---|
| Recebimento e docas | Contrabalançada elétrica 1,5 a 3,0 t | Capacidade e velocidade de ciclo |
| Armazém de paletes | Retrátil ou patolada | Elevação e corredores estreitos |
| Câmara fria / congelados | Contrabalançada com pacote frio | Bateria de lítio e vedação |
| Linha de produção | Transpaleteira elétrica | Agilidade e baixo ruído |
| Expedição e carga | Empilhadeira elétrica com garfo longo | Estabilidade e autonomia |
| Áreas com pó combustível | Modelo antiexplosão (ATEX) | Segurança intrínseca |
Higienização, pisos e requisitos sanitários
Na indústria de alimentos, o equipamento também precisa ser limpo. Empilhadeiras elétricas modernas usam motores fechados, chicotes protegidos e painéis de fácil remoção, o que permite lavagem frequente sem risco para os componentes elétricos. Recomenda-se especificar grau de proteção IP adequado ao ambiente e verificar se o fabricante oferece versões com pintura anticorrosiva e componentes em aço inoxidável.
O piso é outro fator decisivo. Rodas de poliuretano são ideais para piso liso e lavável, enquanto rodas de borracha oferecem melhor aderência em áreas úmidas. Em zonas com drenos, grelhas e rampas, a escolha influencia diretamente a estabilidade e a segurança do operador.
Bateria de lítio ou chumbo-ácido?
A tecnologia de bateria define a operação em três turnos. Veja a comparação prática:
| Critério | Chumbo-ácido | Lítio (LiFePO4) |
|---|---|---|
| Troca de bateria | Necessária em turnos longos | Oportunidade de carga em pausas |
| Sala de carga | Exigida, com ventilação | Eliminada ou simplificada |
| Emissão de gases | Hidrogênio durante a carga | Nenhuma |
| Eficiência energética | Referência | Superior, com menos perdas |
| Manutenção | Reposição de água e limpeza | Praticamente livre |
Para fábricas de alimentos que operam 24 horas, o lítio costuma se pagar pela eliminação da sala de carga, do tempo de troca e dos riscos associados ao manuseio de ácido.
Plano de seleção em 7 passos
- 1. Mapeie o fluxo: identifique origens, destinos, distâncias e frequência de movimentação.
- 2. Meça a carga real: considere peso da palete, centro de carga e acessórios como clamp ou push-pull.
- 3. Avalie o ambiente: temperatura, umidade, piso, corredores e classificação ATEX.
- 4. Defina a altura de elevação: inclua a altura do porta-paletes e a folga de segurança do teto.
- 5. Calcule a autonomia necessária: turnos, horas de uso e estratégia de carga.
- 6. Verifique ergonomia e segurança: visibilidade do garfo, sensores, limitador de velocidade e faróis.
- 7. Confirme suporte e peças: disponibilidade de assistência técnica e tempo de resposta.
Erros comuns que comprometem a operação
- Comprar pelo preço inicial e ignorar o custo total de propriedade;
- Subdimensionar a capacidade e forçar o equipamento acima do limite;
- Ignorar a compatibilidade com câmaras frias;
- Manter empilhadeiras a combustão em áreas internas de manipulação;
- Não treinar operadores para rotinas específicas de higienização;
- Postergar manutenção preventiva e perder disponibilidade em pico de safra.
Boas práticas e dicas para o dia a dia
- Crie rotas distintas para insumos, produto em processo e produto acabado, evitando cruzamento de fluxos;
- Estabeleça um plano de limpeza documentado para cada empilhadeira, com frequência e responsável;
- Use telemetria para medir horas de uso, colisões e consumo de energia;
- Reserve um ponto de carga por turno para viabilizar carga de oportunidade;
- Padronize a frota para reduzir variedade de peças e treinamento;
- Faça auditorias internas de segurança mensais com checklist fotográfico.
Manutenção e indicadores de desempenho
Um plano preventivo bem executado é o que garante disponibilidade. Acompanhe pelo menos quatro indicadores: disponibilidade da frota, custo de manutenção por hora trabalhada, número de incidentes e consumo de energia por palete movimentado. Em operações com bateria de lítio, o acompanhamento do estado de saúde da bateria antecipa substituições e evita paradas não planejadas.
Conclusão
O empilhador elétrico é hoje um elemento estratégico na indústria alimentícia: ele protege a segurança do produto, reduz custos operacionais, melhora o ambiente de trabalho e se integra aos sistemas de gestão da planta. Escolher o modelo certo, dimensionado por área e com a tecnologia de bateria adequada, é o que transforma a movimentação de materiais em vantagem competitiva.
Precisa de apoio técnico para definir a empilhadeira elétrica ideal para sua fábrica? Fale com nossos especialistas e receba uma recomendação sob medida: info@bydfork.com.


