

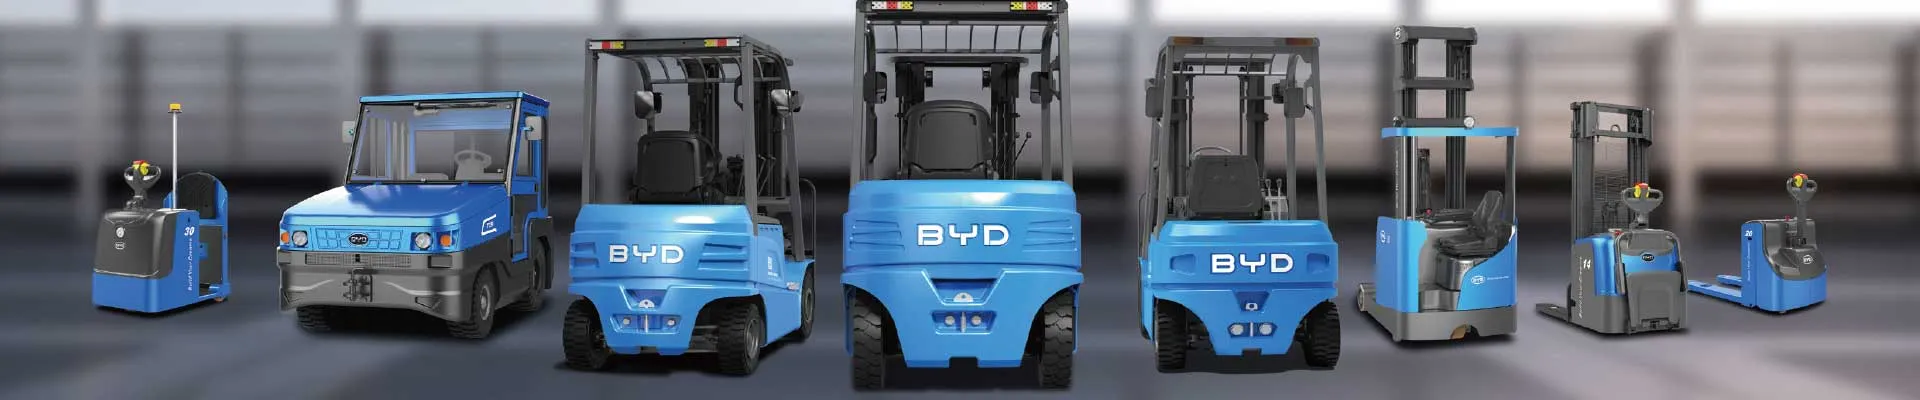
A indústria automotiva vive de ritmo. Cada minuto de parada em uma linha de montagem custa caro, e boa parte desse ritmo depende de algo que quase nunca aparece nas fotos de lançamento: a movimentação interna de materiais. Componentes chegam em embalagens retornáveis, passam por armazéns de alta densidade, são separados em kits e precisam estar no posto de trabalho certo, na hora certa. É exatamente nesse elo que o empilhador elétrico retrátil se tornou um equipamento estratégico.
Neste guia completo, você vai entender o papel do empilhador retrátil na operação da indústria automotiva, quais critérios técnicos realmente importam em um plano de seleção, como comparar tecnologias de bateria e quais erros de especificação costumam custar caro depois da compra.
Por que a movimentação interna é decisiva na indústria automotiva
A cadeia automotiva combina volumes altos, peças de geometria complexa e tolerância quase zero a atrasos. Um posto de montagem sem o componente correto pode interromper toda a linha em poucos minutos. Por isso, os armazéns de peças e os supermercados de linha foram desenhados para alta densidade de armazenagem e reabastecimento frequente, quase sempre em corredores estreitos.
Nesse cenário, três exigências aparecem em praticamente todos os projetos logísticos:
- Alta densidade de armazenagem, para reduzir a área construída, o custo do galpão e o deslocamento dos operadores.
- Reabastecimento em pequenos lotes, muitas vezes várias vezes por turno, em formato de kits ou sequenciamento de produção.
- Rastreabilidade total, com cada movimento associado a um SKU, lote ou ordem de produção.
Empilhadeiras contrabalançadas resolvem parte do problema, mas exigem corredores largos e fazem curvas com raio grande. Em armazéns de peças onde cada metro quadrado é disputado, isso significa menos posições de palete e mais tempo de ciclo. É aí que entra o empilhador elétrico retrátil.
O que é um empilhador elétrico retrátil
O empilhador elétrico retrátil é uma empilhadeira de contrapeso interno cujo mastro avança e recua sobre a base, em vez de inclinar para frente como nas contrabalançadas. Isso permite que o equipamento retire e deposite paletes em porta-paletes sem precisar girar em corredores largos. O operador trabalha sentado, com a cabine posicionada atrás dos garfos, enxergando a carga à frente.
Como funciona o mastro retrátil
O mastro retrátil possui um mecanismo de alcance que empurra os garfos para frente quando é necessário entrar no porta-paletes. Em vez de avançar o chassi, apenas o conjunto de garfos se desloca, o que reduz drasticamente a largura de corredor necessária. Dependendo do modelo, o alcance pode variar de algumas centenas de milímetros até mais de um metro, e a altura de elevação costuma superar os 7 metros em versões de mastro triplex.
Para a indústria automotiva, isso se traduz em três ganhos diretos: mais posições de palete no mesmo galpão, ciclos de picking mais rápidos e menor necessidade de movimentar o veículo entre posições.
Retrátil, contrabalançada e patolada: qual usar em cada caso
| Característica | Empilhador retrátil | Contrabalançada | Patolada |
|---|---|---|---|
| Largura de corredor típica | 2,7 a 3,2 m | 3,5 a 4,5 m | 1,8 a 2,3 m |
| Altura de elevação típica | Até 10 m | Até 6 m | Até 12 m |
| Piso exigido | Nivelado e liso | Tolera piso irregular | Muito nivelado |
| Aplicação principal | Porta-paletes seletivo e drive-in | Carga e descarga de carreta | Armazém vertical de alta densidade |
| Uso externo | Limitado | Adequado | Não indicado |
Na prática, muitas operações automotivas combinam os três tipos: retrátil no armazém de peças, contrabalançada no recebimento e expedição, e patolada apenas em armazéns verticais específicos.
Principais aplicações do retrátil na operação automotiva
Abastecimento de linha e kitting
O retrátil é muito usado no reabastecimento dos supermercados de linha, onde kits de montagem ficam em prateleiras de nível médio e alto. Como o equipamento acessa posições elevadas com agilidade, o operador consegue montar o comboio de entrega sem esperar por equipamentos auxiliares.
Armazenagem de componentes em alta densidade
Peças como faróis, módulos eletrônicos, chicotes, componentes de acabamento e itens de pequeno volume são armazenados em porta-paletes seletivo de vários níveis. O retrátil permite explorar até a última posição sem comprometer a largura dos corredores, aumentando a densidade cúbica do armazém.
Movimentação de matrizes, moldes e peças pesadas
Em áreas de estamparia e ferramentaria, matrizes e moldes precisam ser trocados com frequência. Modelos retráteis com capacidade de 2,5 a 3 toneladas e garras especiais facilitam essa movimentação, reduzindo o tempo de setup da prensa.
Logística reversa e embalagens retornáveis
Caixas metálicas, contentores plásticos e racks dobráveis retornam do setor de montagem e precisam ser recolhidos com rapidez. O retrátil circula bem entre áreas de triagem e lavagem, mantendo o fluxo limpo e organizado.
Vantagens operacionais do retrátil na indústria automotiva
- Ganho de espaço: corredores mais estreitos significam mais posições de palete no mesmo pé-direito.
- Produtividade: ciclos de armazenagem e retirada mais curtos, com menos manobras.
- Precisão: controle fino da posição dos garfos, essencial para peças de acabamento superficial.
- Baixo ruído e zero emissão local: fundamental em áreas internas próximas à linha de montagem.
- Menor desgaste de piso: rodas menores e melhor distribuição de peso em versões bem especificadas.
- Flexibilidade: o mesmo equipamento serve a armazém, supermercado de linha e área de expedição interna.
Plano de seleção: como escolher o empilhador retrátil correto
Escolher o retrátil errado é caro: ele pode não elevar o suficiente, não vencer a rampa certa ou simplesmente não caber no corredor. Um plano de seleção bem feito começa pelos dados reais da operação, não pelo catálogo.
Capacidade de carga e centro de carga
A capacidade nominal só vale para um centro de carga específico, geralmente 500 ou 600 mm. Ao manusear cargas profundas ou com centro deslocado, a capacidade útil cai. Sempre solicite a tabela de carga residual do fabricante para a altura máxima de trabalho.
Altura de elevação e largura de corredor
Meça a altura livre real do galpão, incluindo luminárias e sprinklers, e some a altura do palete com a folga de segurança. Depois, calcule a largura mínima de corredor considerando o comprimento da carga, o raio de giro e o alcance do mastro.
Bateria, autonomia e regime de turnos
Defina quantos turnos a máquina vai operar, qual a intensidade de uso e se existe oportunidade de carga durante pausas. Operações automotivas de três turnos normalmente exigem bateria de lítio com carga de oportunidade ou troca rápida de bateria.
Acessórios, garras e implementos
Garras para caixas, posicionadores de garfo, extensões, plataformas e câmeras de mastro são comuns na indústria automotiva. Cada acessório muda o centro de carga e a capacidade residual, por isso a especificação deve considerar o conjunto completo.
| Parâmetro | O que avaliar | Impacto na operação |
|---|---|---|
| Capacidade | Carga máxima e centro de carga real | Segurança e estabilidade |
| Altura de elevação | Nível mais alto do porta-paletes | Densidade de armazenagem |
| Largura de corredor | Raio de giro e comprimento da carga | Layout do galpão |
| Bateria | Autonomia por turno e tempo de recarga | Disponibilidade da frota |
| Piso e rampa | Nivelamento e inclinação | Desgaste e segurança |
| Implantes digitais | Leitor de código, telemática, telemetria | Rastreabilidade e gestão |
Bateria de lítio versus chumbo-ácido no ambiente automotivo
A indústria automotiva costuma operar em regime contínuo, com pouca tolerância a máquinas paradas para recarga. Isso favorece claramente a bateria de lítio.
- Lítio: carga de oportunidade, sem sala de baterias, sem troca de bateria, eficiência energética maior e vida útil prolongada.
- Chumbo-ácido: custo inicial menor, mas exige sala ventilada, troca de bateria ou longos períodos de recarga e manutenção de água.
Além do ganho operacional, o lítio reduz o custo total de propriedade quando se considera energia, mão de obra de manutenção e disponibilidade da frota. Em empilhadores BYD com bateria de lítio ferro-fosfato, a química é projetada para alta segurança e ciclos longos, o que ajuda a sustentar operações de três turnos sem pausas improdutivas.
Segurança, ergonomia e conformidade
- Treinamento e certificação dos operadores, com reciclagem periódica.
- Sinalização de corredores e controle de velocidade em áreas de circulação mista.
- Uso de cinto, protetor de carga e limitador de altura quando aplicável.
- Atenção à ergonomia da cabine, pois o operador passa horas em posição sentada e com visão elevada.
- Inspeção diária documentada antes do turno.
Manutenção e custo total de propriedade
O preço de aquisição representa apenas parte do custo. Em uma frota automotiva, os maiores vilões são indisponibilidade, manutenção corretiva e energia. Empilhadeiras elétricas com menos componentes hidráulicos e motores sem escovas tendem a exigir menos intervenções, e a ausência de troca de óleo e filtros simplifica a rotina.
Vale acompanhar indicadores como horas de operação por hora de manutenção, consumo de energia por ciclo e custo por palete movimentado. Esses números mostram, com clareza, se o equipamento escolhido está cumprindo o que o plano de seleção prometeu.
Integração com gestão de frota e automação
Empilhadeiras modernas saem de fábrica com telemetria, controle de acesso por crachá, registro de impactos e integração com WMS e ERP. Na indústria automotiva, essa conectividade permite bloquear o uso por operador não habilitado, gerar alertas de manutenção preventiva e alimentar indicadores de produtividade em tempo real.
Erros comuns na especificação do retrátil
- Comprar pela capacidade nominal sem verificar a carga residual na altura máxima.
- Ignorar o comprimento real das cargas e embalagens retornáveis ao calcular o corredor.
- Subestimar o piso, gerando desgaste prematuro de rodas e mastro.
- Escolher bateria de chumbo-ácido em operação de três turnos sem avaliar troca de bateria.
- Não considerar acessórios no cálculo de capacidade e estabilidade.
- Adiar a integração com o sistema de gestão de frota, perdendo rastreabilidade desde o início.
Checklist prático de seleção
- Levante o levantamento de cargas, alturas e corredores do layout real.
- Calcule a capacidade residual para cada acessório previsto.
- Defina o regime de turnos e a estratégia de energia, preferindo lítio em uso contínuo.
- Verifique a compatibilidade do piso e das rampas com o modelo escolhido.
- Solicite teste em campo antes de fechar o pedido.
- Planeje treinamento, manutenção preventiva e integração com WMS.
- Compare o custo total de propriedade em cinco anos, não apenas o preço de compra.
Conclusão
O empilhador elétrico retrátil deixou de ser apenas um equipamento de armazém para se tornar um componente estratégico da operação automotiva. Ele viabiliza corredores estreitos, altas densidades de armazenagem e abastecimento contínuo da linha, ao mesmo tempo em que reduz emissões e ruído dentro da planta. Um plano de seleção bem elaborado, com dados reais de carga, altura, corredor e regime de turnos, é o que separa um equipamento produtivo de um gargalo caro.
Se você precisa especificar empilhadores elétricos com bateria de lítio para sua operação automotiva, nossa equipe técnica pode apoiar o dimensionamento, o cálculo de capacidade residual e a análise de custo total de propriedade. Fale conosco pelo e-mail info@bydfork.com e receba uma recomendação sob medida para o seu fluxo de materiais.


