

Consumo de energia na indústria alimentícia: por que aplicar uma gestão estruturada
A indústria alimentícia precisa conciliar produtividade, segurança dos alimentos, rastreabilidade e custos competitivos. Nesse cenário, o consumo de energia deixou de ser apenas uma despesa indireta e passou a ser um critério de decisão em compras, layout, automação e movimentação de materiais. Cada kWh evitado melhora a margem do produto e reduz a pegada ambiental. Por isso, aplicar um plano de seleção com foco em energia significa escolher equipamentos, processos e indicadores capazes de sustentar a operação no longo prazo.
O objetivo deste guia é mostrar como medir, interpretar e reduzir o consumo de energia na indústria alimentícia, com atenção especial às empilhadeiras elétricas e às baterias de lítio. A lógica é simples: primeiro entender a linha de base, depois definir metas, selecionar equipamentos eficientes e acompanhar resultados com disciplina operacional.
Onde a energia é consumida e qual é o peso da movimentação interna
Em uma planta alimentícia, a energia elétrica e os combustíveis aparecem em várias frentes. As maiores parcelas costumam vir da refrigeração, dos processos térmicos, da climatização, do tratamento de água, da limpeza e da operação de motores. A movimentação de materiais, embora represente uma fatia menor do total em muitas plantas, tem impacto direto na produtividade, na segurança e na qualidade do produto.
- Refrigeração e congelamento: câmaras frias, túneis de congelamento e cadeia de frio exigem operação contínua e controle rigoroso de temperatura.
- Processos térmicos: cozimento, pasteurização, esterilização e secagem podem responder por parcelas relevantes do consumo.
- Climatização e ventilação: áreas de produção, embalagem e armazenagem precisam de renovação de ar e controle de umidade.
- Limpeza e higienização: bombas, lavadoras e sistemas de água quente consomem energia e insumos.
- Movimentação interna: empilhadeiras, transpaleteiras e equipamentos de armazém impactam o consumo elétrico ou de combustível, além da manutenção.
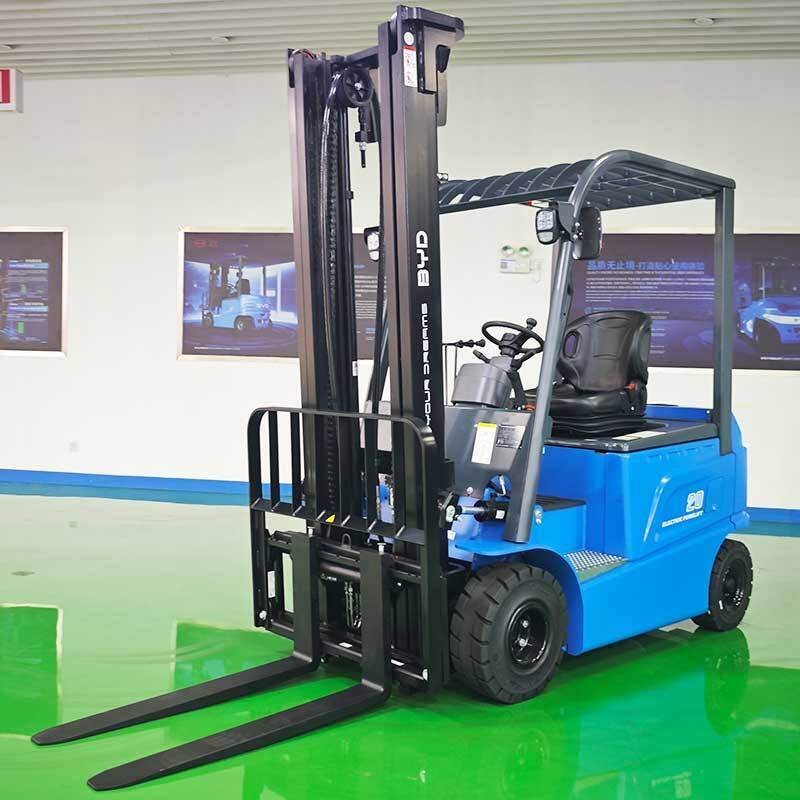
Nas operações com empilhadeiras, a escolha entre combustão e eletricidade muda o perfil de consumo. Equipamentos elétricos com bateria de lítio têm alta eficiência de carga e descarga, não emitem gases no ambiente interno e podem ser oportunamente carregados em pausas. Isso reduz a necessidade de troca de bateria, diminui a logística de recarga e melhora a previsibilidade energética da operação.
Empilhadeiras elétricas com bateria de lítio e o consumo de energia
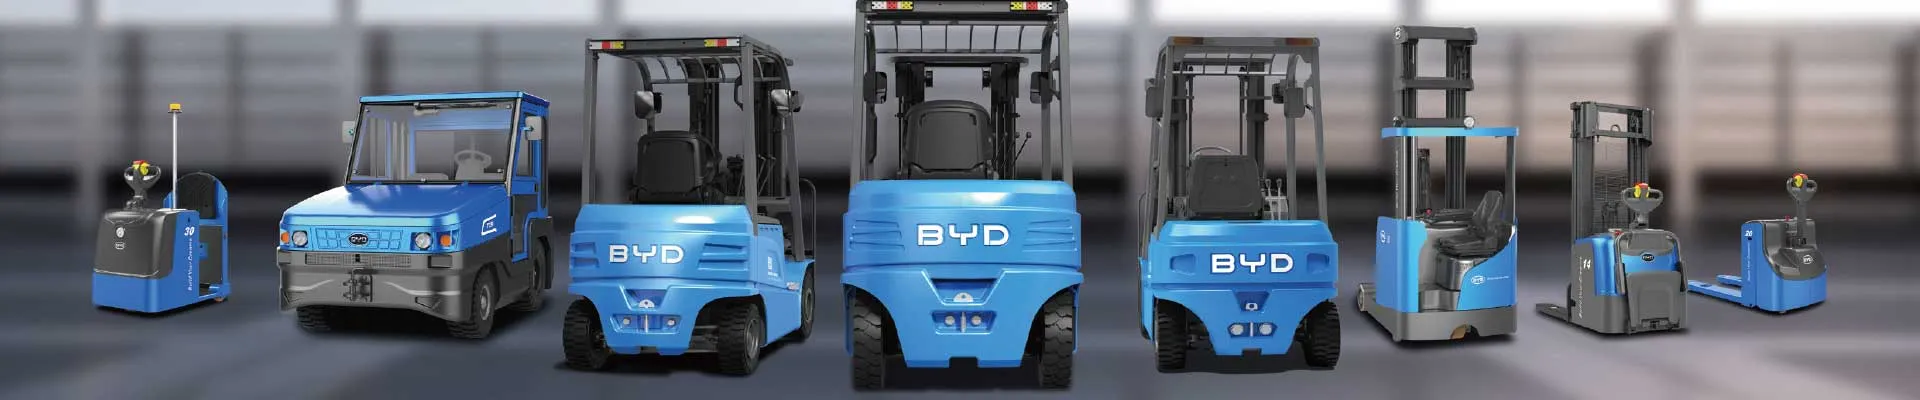
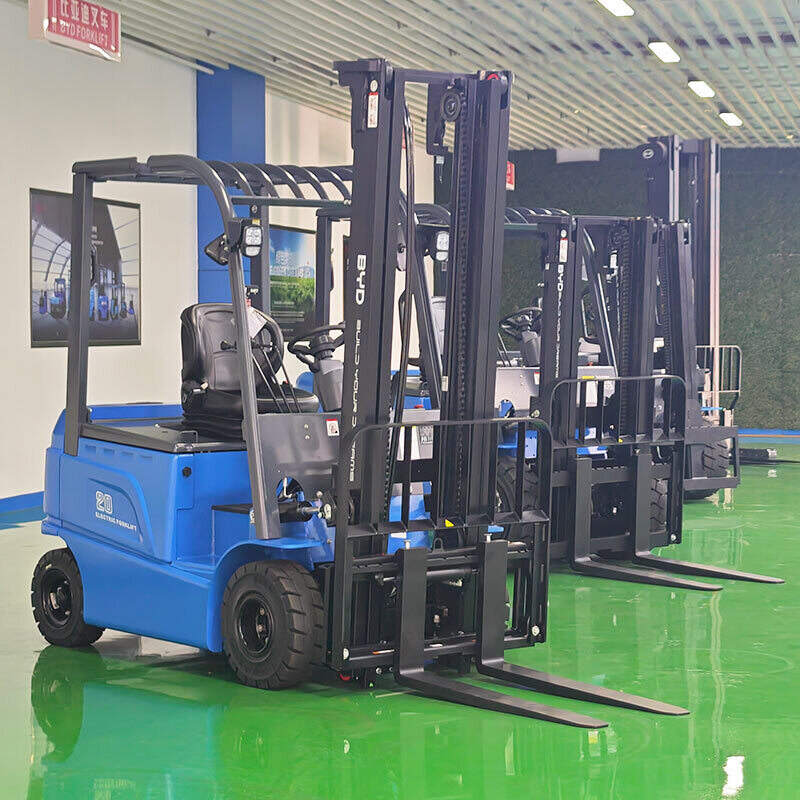
A BYD é referência em empilhadeiras elétricas com bateria de fosfato de ferro-lítio, tecnologia conhecida pela estabilidade térmica, pela vida útil prolongada e pela ausência de efeito memória. Na prática, isso permite cargas de oportunidade sem comprometer a bateria, o que é especialmente útil em turnos longos da indústria alimentícia.
Do ponto de vista energético, a bateria de lítio apresenta menor perda interna durante a carga e a descarga quando comparada a tecnologias antigas. O resultado esperado é maior aproveitamento da energia comprada, menos tempo de recarga e menor necessidade de infraestrutura de troca de baterias. Para a área de alimentos, somam-se benefícios como zero emissão local, menor risco de contaminação por escapamento e operação mais silenciosa.
- Carregamento de oportunidade: permite recarregar durante intervalos e reduz a dependência de trocas de bateria.
- Maior eficiência: menos energia é perdida na forma de calor durante o ciclo de carga e descarga.
- Menor manutenção: a bateria de lítio não exige reposição frequente de água nem equalizações demoradas.
- Previsibilidade: o estado de carga pode ser monitorado, facilitando o planejamento da operação.
Plano de seleção em 8 etapas para aplicar o consumo de energia
1. Diagnóstico e linha de base
Reúna as contas de energia dos últimos 12 meses, separe o consumo por centro de custo e identifique a participação da movimentação interna. Se não houver medição dedicada, faça uma estimativa com base nas horas de operação, na potência dos equipamentos e no perfil de turnos. A linha de base é o ponto de partida para qualquer meta confiável.
2. Mapeamento de processos e equipamentos
Liste as áreas, os fluxos de paletes, as distâncias percorridas, as alturas de empilhamento e as condições ambientais. Câmaras frias, áreas de lavagem e zonas de alta circulação exigem equipamentos com proteção adequada. Esse mapa revela onde a energia é consumida e onde há desperdício por movimentação desnecessária.
3. Definição de indicadores
Escolha indicadores simples e comparáveis, como kWh por palete movimentado, kWh por hora de operação, custo de energia por tonelada movimentada e consumo por turno. Evite metas genéricas. O indicador deve refletir a realidade da planta e permitir acompanhamento mensal.
4. Análise tarifária e curva de carga
Verifique a modalidade tarifária, os horários de ponta e a demanda contratada. Em muitos casos, deslocar recargas para horários de menor custo reduz a fatura sem alterar a operação. Com baterias de lítio e carregadores inteligentes, o planejamento de recarga fica mais flexível.
5. Seleção de empilhadeiras e baterias
Dimensione o equipamento pela carga real, pela altura de elevação, pelo corredor e pelo ciclo de trabalho. Não escolha apenas pela potência nominal. Compare tecnologias de bateria, eficiência do carregador, possibilidade de carga de oportunidade e custo total de propriedade. Na indústria alimentícia, avalie também resistência à lavagem, proteção contra umidade e facilidade de higienização.
6. Simulação de custo total e payback
Some custo de aquisição, energia, manutenção, baterias, carregadores, peças, treinamento e paradas. Uma empilhadeira mais eficiente pode ter investimento inicial maior e, ainda assim, apresentar payback rápido quando o consumo e a manutenção caem. Use cenários conservador, provável e otimista.
7. Implantação e treinamento
Treine operadores para evitar acelerações bruscas, deslocamentos vazios e elevações desnecessárias. Ajuste rotas, sinalize fluxos e organize o armazém para reduzir esperas. A tecnologia só entrega o ganho esperado quando a operação é disciplinada.
8. Monitoramento e melhoria contínua
Acompanhe os indicadores em painéis mensais, compare metas e investigue desvios. Revisões trimestrais ajudam a identificar equipamentos com desempenho abaixo do esperado, necessidades de manutenção e oportunidades de reorganização do layout.
Variáveis que mais impactam o consumo das empilhadeiras
| Variável | Impacto no consumo | Recomendação |
|---|---|---|
| Peso da carga e altura de elevação | Quanto maior a carga e a altura, maior o esforço do sistema hidráulico e do motor. | Dimensione a empilhadeira pela aplicação real e evite elevações desnecessárias. |
| Ciclo de trabalho | Muitas partidas, paradas e manobras aumentam o consumo por palete. | Otimize rotas, reduzca deslocamentos vazios e organize o fluxo de picking. |
| Tecnologia da bateria | Baterias de lítio tendem a ter maior eficiência e menor perda térmica que tecnologias antigas. | Compare eficiência, vida útil, tempo de recarga e custo total. |
| Temperatura ambiente | Câmaras frias exigem atenção à performance da bateria e do carregador. | Especifique equipamentos adequados para baixa temperatura e planeje recargas fora do frio quando possível. |
| Manutenção e calibração | Pneus desgastados, freios mal ajustados e hidráulica com vazamentos elevam o consumo. | Mantenha plano preventivo e registre ocorrências. |
| Comportamento do operador | Acelerações bruscas e uso incorreto reduzem a autonomia. | Treine, reconheça boas práticas e monitore indicadores por equipe. |
Indicadores e metas realistas
Não existe um número universal de consumo para a indústria alimentícia, porque o mix de produtos, a temperatura, a escala e a logística variam muito. O caminho correto é criar a própria linha de base e comparar desempenhos internos ao longo do tempo. A tabela abaixo sugere indicadores úteis para o plano de seleção e para a gestão energética.
| Indicador | Como calcular | Uso prático |
|---|---|---|
| kWh por palete movimentado | Consumo elétrico do setor dividido pelo número de paletes movimentados. | Comparar turnos, áreas e modelos de empilhadeira. |
| kWh por hora de operação | Consumo medido dividido pelas horas efetivas de operação. | Identificar equipamentos com desempenho fora do padrão. |
| Custo de energia por tonelada | Gasto com energia dividido pela tonelada produzida ou movimentada. | Integrar a gestão energética ao custo industrial. |
| Participação da movimentação no total | Consumo da movimentação dividido pelo consumo total da planta. | Priorizar projetos e justificar investimentos. |
Metas realistas costumam começar com ganhos de 5% a 15% em eficiência, obtidos por treinamento, manutenção e melhorias de fluxo. Ganhos maiores podem exigir substituição de equipamentos, redesenho de layout ou mudança na estratégia de recarga.
Boas práticas para reduzir o consumo sem comprometer a segurança dos alimentos
- Planeje a recarga em horários de menor tarifa e evite picos de demanda.
- Use carregadores compatíveis com a bateria e com a rede elétrica da planta.
- Mantenha as empilhadeiras limpas e higienizáveis, especialmente em áreas de contato direto com alimentos.
- Reduza deslocamentos vazios e organize o armazém por frequência de retirada.
- Estabeleça rotina de manutenção preventiva para pneus, freios, hidráulica e sistema de tração.
- Treine operadores sobre aceleração suave, uso correto da elevação e desligamento em pausas.
- Monitore o estado de carga das baterias e evite descargas profundas desnecessárias.
- Integre a seleção de equipamentos ao plano de segurança dos alimentos, com barreiras contra contaminação e vazamentos.
Integração com a gestão energética, ESG e segurança dos alimentos
A gestão do consumo de energia deve conversar com os programas de qualidade e segurança dos alimentos. Empilhadeiras elétricas com bateria de lítio eliminam emissões locais de escapamento e reduzem o risco de contaminação do ar interno. Isso é especialmente relevante em ambientes fechados, câmaras frias e áreas de embalagem.
Do ponto de vista ESG, menores perdas de energia e maior eficiência operacional contribuem para metas de redução de emissões e para a redução de custos. A documentação de indicadores, manutenção e treinamento também fortalece auditorias e programas de melhoria contínua. O plano de seleção deve prever critérios objetivos de energia, segurança, higienização e custo total, e não apenas preço de compra.
Erros comuns e como evitá-los
- Comprar apenas pelo menor preço inicial e ignorar energia, manutenção e vida útil.
- Dimensionar a empilhadeira sem medir carga, altura e ciclo real de trabalho.
- Não medir o consumo antes de definir metas, o que impede avaliar resultados.
- Manter equipamentos antigos com baterias no fim da vida útil e recargas demoradas.
- Treinar operadores apenas no início e não revisar boas práticas periodicamente.
- Ignorar a tarifa de energia e concentrar recargas no horário de ponta.
Evitar esses erros exige disciplina de dados e envolvimento das áreas de produção, manutenção, compras e segurança dos alimentos. A decisão de seleção deve ser multidisciplinar.
Conclusão
Aplicar o consumo de energia na indústria alimentícia é uma jornada de gestão, não apenas uma compra de equipamento. Comece pela linha de base, defina indicadores, mapeie os processos, simule o custo total e selecione empilhadeiras e baterias adequadas à operação. Com empilhadeiras elétricas de lítio, é possível ganhar eficiência, reduzir manutenção e manter a segurança dos alimentos. Revise os resultados mensalmente e transforme a energia em vantagem competitiva.
Contato comercial: info@bydfork.com


